A Máy cắt PCBlà thiết bị biến một bảng điều khiển thành các bảng riêng lẻ mà không làm nứt các mối hàn, rách đồng hoặc làm chậm dây chuyền SMT. Ở hầu hết các nhà máy, bước phân tách nhìn từ xa trông có vẻ đơn giản: một lưỡi dao đi qua một đường khía hoặc một bộ định tuyến đi theo một đường viền. Nhìn gần hơn, mọi thông số—độ sắc của lưỡi dao, căn chỉnh ray dẫn hướng, tốc độ nạp liệu, giá đỡ bảng và khả năng hút bụi—quyết định xem tấm ván hoàn thiện có vượt qua kiểm tra hay sẽ được làm lại. Hướng dẫn này giải thích cách chọn phương pháp cắt phù hợp, cách giữ cho lưỡi cắt có thể dự đoán được và cách chẩn đoán các vấn đề xuất hiện khi việc tách bo mạch vượt quá tầm kiểm soát.
Tóm tắt
Việc tách bảng là một cửa chất lượng chứ không phải là một hình thức hoàn thiện. Sự lựa chọn giữa tính điểm cắt chữ V, cắt lưỡi cưa và định tuyến sẽ thay đổi cấu hình ứng suất, chất lượng cạnh và nhịp độ bảo trì của toàn bộ dây chuyền. Bài viết này kết nối việc lựa chọn phương pháp cắt với việc quản lý độ mài mòn của lưỡi dao, thiết kế đồ gá, kiểm soát bụi và xử lý sự cố hàng ngày. Nó được viết cho các kỹ sư quy trình, người giám sát SMT và người mua thiết bị, những người cần sự phân tách có thể dự đoán được thay vì một chiếc máy chỉ cắt.
Mục lục
- Tại sao việc tách bảng quyết định chất lượng cuối cùng của bảng
- Phương pháp cắt: So sánh cắt chữ V, lưỡi cưa và bộ định tuyến
- Danh sách kiểm tra lựa chọn trước khi mua máy cắt
- Độ mòn lưỡi dao, chất lượng cạnh và bảo trì Windows
- Thiết kế thiết bị cố định, hút bụi và kiểm soát ứng suất
- Khắc phục sự cố cắt thường gặp
- Câu hỏi thường gặp
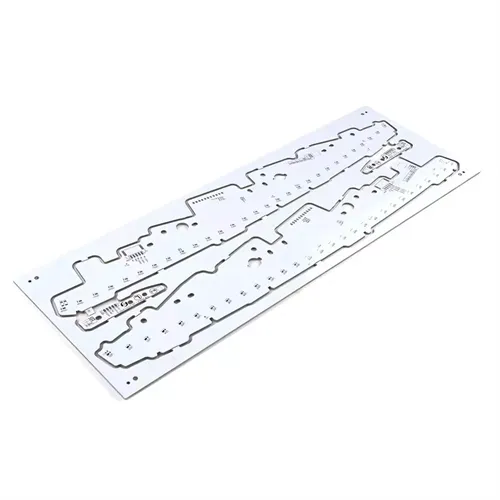
Tại sao việc tách bảng quyết định chất lượng cuối cùng của bảng
Depaneling nằm giữa lắp ráp và kiểm tra cuối cùng. Một bảng vẫn tồn tại sau khi chỉnh lại dòng vẫn có thể bị hỏng do quá trình tách tạo ra vết nứt chân tóc gần tấm đệm, làm bong lớp một góc hoặc để lại các vệt dẫn điện trên một đường ghi. Sự kiện cơ học tuy ngắn ngủi nhưng hậu quả là vĩnh viễn.
Một quy trình cắt được kiểm soát tốt sẽ bảo vệ được ba việc cùng một lúc. Đầu tiên, nó bảo vệ các khớp thành phần khỏi ứng suất uốn. Thứ hai, nó bảo vệ giao diện laminate và đồng khỏi bị rách. Thứ ba, nó bảo vệ thông lượng bằng cách tránh việc kiểm tra, chỉnh sửa và phế liệu ở khâu tiếp theo. Khi bất kỳ điều nào trong ba điều này bắt đầu trượt, nguyên nhân cốt lõi thường được tìm thấy ở phương pháp cắt, tình trạng dụng cụ hoặc đồ gá—không phải ở người vận hành.
Nhiều nhóm chỉ phát hiện ra điều này sau khi khiếu nại của khách hàng liên quan đến cạnh ván thô. Việc điều chỉnh hiếm khi là một lần điều chỉnh duy nhất. Đó là một hệ thống: loại máy phù hợp cho thiết kế bảng mạch, quy tắc thay thế lưỡi cắt gắn liền với độ mòn được đo và một thiết bị cố định hỗ trợ bảng điều khiển gần với đường cắt.
Rủi ro chia ly thực sự đến từ đâu
Rủi ro xuất hiện ở mặt tiếp xúc giữa công cụ và vật liệu. Một cạnh cùn sẽ đẩy vật liệu thay vì cắt nó. Một bảng điều khiển không được hỗ trợ sẽ uốn cong khi chịu tải. Đường ray dẫn hướng bị lệch sẽ dịch chuyển rãnh ra khỏi đường dự định. Bụi còn sót lại trên cảm biến hoặc đường ray biến một chuyển động chính xác thành chuyển động trôi dạt. Mỗi thứ này đều có thể nhìn thấy được trước khi phế liệu xuất hiện, miễn là quy trình được kiểm tra bằng các phép đo phù hợp.
Phương pháp cắt: So sánh cắt chữ V, lưỡi cưa và bộ định tuyến
Không có phương pháp duy nhất thống trị mọi bảng. Quyết định thực tế phụ thuộc vào hình dạng phác thảo, độ dày của tấm, độ hở của các bộ phận và mức độ ứng suất cơ học có thể chấp nhận được.
| Phương pháp cắt | Chấm điểm chữ V | Cắt lưỡi cưa | Cắt bộ định tuyến |
| Độ chính xác điển hình | Khoảng ±0,1 mm | Ổn định cho các vết cắt thẳng | Khoảng ±0,05 mm |
| Hồ sơ hội đồng tốt nhất | Đường thẳng dài, cứng nhắc FR-4 | Tấm dày hoặc lớn | Đường viền cong hoặc không đều |
| Ứng suất cơ học | Trung bình đến cao hơn | Trung bình | Thấp đến trung bình |
| Tình trạng cạnh | Phụ thuộc vào độ sâu của điểm và độ mòn của lưỡi | Rủi ro nếu thông số trôi dạt | Mượt mà khi bit và nguồn cấp dữ liệu khớp với nhau |
| Hạn chế điển hình | Chỉ cắt thẳng; các thành phần phải tránh xa điểm số | Không lý tưởng cho hình dạng cong | Bụi và mài mòn cần được quản lý |
Việc khắc chữ V chạy một cặp lưỡi dao góc cạnh dọc theo các rãnh được gia công trước và để lại độ dày dư được kiểm soát. Nó nhanh và đơn giản về mặt cơ học, khiến nó trở nên phổ biến trong các sản phẩm chiếu sáng và điện tử tiêu dùng số lượng lớn. Hạn chế là về mặt hình học: phương pháp này muốn có các đường thẳng và đủ khoảng trống xung quanh đường tỷ số. Các bảng có đầu nối gắn ở cạnh hoặc vị trí dày đặc gần đường đứt là những ứng cử viên kém.
Cắt bằng lưỡi cưa sử dụng lưỡi cưa tròn để tách các tấm dọc theo đường thẳng. Nó xử lý các tấm dày hơn và các tấm lớn hơn với công suất cao, nhưng nó cũng gây ra nhiều ứng suất cơ học hơn so với việc định tuyến và không phù hợp với các đường viền cong. Khi tốc độ tiến dao, chiều cao lưỡi cắt và tấm đỡ không được giữ cân bằng, các gờ sẽ hình thành nhanh chóng.
Việc cắt bộ định tuyến theo một đường dẫn được lập trình với trục xoay tốc độ cao, cho phép tạo các hình chữ L, hình chữ U, vòng cung và các đường viền hỗn hợp trên cùng một bảng. Đây là lựa chọn linh hoạt nhất cho các cụm lắp ráp phức tạp và ứng suất cắt thấp hơn sẽ bảo vệ các bộ phận có bước bước nhỏ và các mối nối dễ vỡ. Sự đánh đổi là tạo ra bụi và mài mòn mũi khoan, cả hai đều có thể quản lý được bằng cách chiết xuất và lập lịch thay thế.
Phương pháp phù hợp với sản phẩm
- Chọn điểm cắt chữ V khi bảng điều khiển sử dụng các đường ngắt thẳng dài, FR-4 cứng nhắc và khoảng hở thành phần rộng rãi.
- Chọn cắt lưỡi cưa khi ưu tiên là cắt thẳng tốc độ cao các tấm ván dày hoặc lớn.
- Chọn cắt bộ định tuyến khi đường viền cong, mật độ thành phần cao hoặc bo mạch mỏng và nhạy cảm với lực căng.
- Luôn có sẵn phương pháp thứ cấp cho sản xuất hỗn hợp; một dòng hiếm khi chỉ chạy một loại bảng.
Danh sách kiểm tra lựa chọn trước khi mua máy cắt
Các quyết định mua hàng thường thất bại vì cuộc trò chuyện về thông số kỹ thuật bắt đầu bằng tốc độ và kết thúc bằng giá cả. Điểm khởi đầu hữu ích hơn chính là bảng: phạm vi độ dày, độ phức tạp của đường viền, chiều cao thành phần gần đường cắt và cách bố trí bảng điều khiển sẽ lặp lại trong nhiều tháng.
Các câu hỏi kỹ thuật làm thay đổi thông số kỹ thuật của máy
- Phạm vi độ dày toàn bộ bo mạch, bao gồm cả mặt nạ đồng và hàn, và liệu dòng này có chạy được bo mạch trên 2 mm không?
- Các đường phân cách có thẳng không hay sản phẩm cần có đường cong, khe và đường cắt bên trong?
- Các bộ phận và mối hàn gần nhất cách đường cắt dự kiến bao xa?
- Kích thước bảng điều khiển và kiểu mảng mà máy sẽ xử lý ở mức tối đa và tối thiểu?
- Quá trình này có yêu cầu hút bụi, không khí bị ion hóa hoặc buồng cắt kín không?
- Máy sẽ chạy độc lập hay nội tuyến với thiết bị SMT hiện có và có sẵn dấu chân nào?
Lớp đánh giá thứ hai liên quan đến giao diện người vận hành và quyền truy cập bảo trì. Đường ray dẫn hướng có thể điều chỉnh có thể được thiết lập mà không cần dụng cụ giúp giảm thời gian chuyển đổi. Việc thay đổi lưỡi dao hoặc mũi khoan không yêu cầu loại bỏ một nửa lớp bảo vệ sẽ khuyến khích thay thế kịp thời thay vì “chạy lâu hơn một chút”. Có thể nhìn thấy khu vực cắt giúp dễ dàng xác nhận rằng bảng đã được đặt đúng vị trí trước khi chu trình bắt đầu.
Đối với người mua so sánh các nhà cung cấp, việc yêu cầu quy trình bảo trì dưới dạng tài liệu bằng văn bản chứ không chỉ là sách hướng dẫn sẽ rất hữu ích. Quy trình này tiết lộ cách nhà sản xuất mong đợi máy được duy trì trong tình trạng như thế nào và đó là một chỉ số công bằng về chất lượng hỗ trợ lâu dài. Làm việc với một nhà sản xuất nhưHoshineo Lcd-Techcó thể rút ngắn giai đoạn xác định thông số kỹ thuật khi đã biết loại bo mạch và khối lượng sản xuất.
Độ mòn lưỡi dao, chất lượng cạnh và bảo trì Windows
Lưỡi mòn không phải là một sự kiện duy nhất. Đó là sự thay đổi dần dần trong hình học cắt và dấu hiệu đầu tiên thường là sự trôi về chất lượng hơn là dừng máy. Lưỡi cắt chữ V bị mòn vẫn có thể quay và vẫn tạo ra rãnh, nhưng độ sâu, góc và lực tách rãnh không còn phù hợp với cửa sổ quy trình đã được phê duyệt.
Hậu quả xuất hiện là các vệt dọc theo mép rãnh, sự tách biệt không đồng đều giữa các tấm, cần lực cao hơn để làm vỡ bảng, rách đồng gần điểm hoặc lệch vị trí rãnh. Điều khó khăn là những triệu chứng này cũng có thể đến từ việc căn chỉnh lưỡi dao kém, tấm đỡ không đủ, độ dày còn lại không chính xác, chuyển động của vật cố định hoặc cài đặt máy. Việc thay thế lưỡi dao sau mỗi lần hỏng hóc có thể làm tăng chi phí mà không giải quyết được nguyên nhân thực sự.
Cách đọc tín hiệu hao mòn chính xác
| Triệu chứng | Nguyên nhân liên quan đến lưỡi dao cần kiểm tra | Các yếu tố khác để xác minh |
| Tăng gờ dọc theo rãnh | Lưỡi cắt trở nên kém sắc hơn | Căn chỉnh lưỡi dao, hỗ trợ bảng, lô vật liệu |
| Bề mặt rãnh thô | Mòn lưỡi hoặc tích tụ nhựa | Tốc độ cắt, loại bỏ mảnh vụn |
| Lực tách cao hơn | Giảm độ sâu rãnh hoặc cạnh xỉn màu | Độ dày dư, thiết kế bảng |
| Sự tách biệt không đồng đều giữa các tấm | Lưỡi dao song song hoặc mòn không đều | Tình trạng cố định, độ phẳng của bảng điều khiển |
| Đồng bị rách gần rãnh | Cạnh bị hỏng hoặc vị trí rãnh sai | Phân bố đồng, độ sâu điểm |
| Độ lệch vị trí rãnh | Vấn đề di chuyển hoặc lắp lưỡi dao | Hiệu chuẩn máy |
Cách tiếp cận kỷ luật là chẩn đoán so sánh. Chạy cùng một vật liệu PCB, cùng cài đặt máy, cùng vị trí bảng điều khiển và cùng phương pháp đo với lưỡi dao mới và lưỡi dao hiện tại. Chỉ khi đó nhóm mới có thể xác định xem cánh quạt có phải là nguyên nhân chính hay không hay liệu thiết bị cố định hoặc căn chỉnh có phải là nguyên nhân gây ra lỗi hay không.
Xây dựng quy tắc thay thế thay vì thói quen thay thế
Không có con số chung về tuổi thọ lưỡi cắt phù hợp với mọi nhà máy. Khoảng thời gian chính xác phụ thuộc vào vật liệu ván, độ dày, yêu cầu về rãnh, tình trạng lưỡi dao và môi trường sản xuất. Điều mà một nhà máy có thể tiêu chuẩn hóa là quy tắc quyết định: xác định giới hạn chất lượng có thể đo lường được, theo dõi tình trạng cắt theo giới hạn đó và thay thế lưỡi cắt khi xu hướng tiếp cận nó. Điều này biến việc thay đổi lưỡi dao thành hành động bảo trì theo kế hoạch thay vì phản ứng với phế liệu.
Logic tương tự áp dụng cho các bit của bộ định tuyến. Độ mòn của mũi khoan ảnh hưởng đến độ nhẵn của cạnh khi việc bảo trì không nhất quán và tuổi thọ của trục chính thay đổi theo độ cứng của vật liệu và đường định tuyến. Khoảng thời gian thay thế dựa trên đồng hồ cắt thực tế hoặc số lượng bảng sẽ đáng tin cậy hơn khoảng thời gian theo lịch.
Thiết kế thiết bị cố định, hút bụi và kiểm soát ứng suất
Dụng cụ cắt chỉ hoạt động tốt khi bảng được giữ đúng cách. Sự hỗ trợ không đủ ở gần đường cắt cho phép bảng bị uốn cong, điều này làm thay đổi độ sâu cắt hiệu quả và truyền ứng suất vào các mối hàn. Vật cố định bị bẩn hoặc mòn có thể tạo ra độ sâu rãnh không đồng đều ngay cả khi dùng lưỡi cắt mới.
Kiểm soát bụi quan trọng vì lý do tương tự. Các hạt sợi thủy tinh và nhựa tích tụ trên ray dẫn hướng, cảm biến và vùng cắt cản trở độ chính xác của chuyển động và làm bẩn bề mặt bảng. Trong các bảng mật độ cao, bụi mịn có thể làm tắc nghẽn các tính năng và gây ra các khiếm khuyết gián đoạn khó phát hiện. Buồng cắt kín với luồng khí định hướng và hệ thống chiết có kích thước phù hợp giúp duy trì tình trạng cắt ổn định trong thời gian dài.
- Hỗ trợ bảng càng gần đường cắt càng tốt khi bố trí thành phần cho phép.
- Giữ đường ray dẫn hướng và cảm biến hành trình sạch sẽ; bụi trên cảm biến có thể gây lệch vị trí hoặc dừng va chạm sai.
- Xác minh chiều cao, góc và áp suất của lưỡi dao khi chuyển đổi, không chỉ khi lắp đặt.
- Sử dụng định mức hút bụi cho lượng bụi thực tế và kiểm tra luồng khí, không chỉ chỉ báo chân không.
- Kiểm tra độ phẳng và độ mòn của đồ đạc trong cùng quy trình kiểm tra lưỡi dao.
Kiểm soát căng thẳng là kết quả tích lũy của những chi tiết này. Dụng cụ sắc bén, tấm đỡ và vùng cắt sạch sẽ tạo ra cạnh sạch hơn với lực tách thấp hơn. Khi người vận hành báo cáo rằng bảng “cần nhiều lực hơn để phá vỡ”, đó là phản hồi của quá trình chứ không phải là biến thể thông thường.
Khắc phục sự cố cắt thường gặp
Hầu hết các lỗi xảy ra hàng ngày đều thuộc một số ít loại: khóa liên động về nguồn và an toàn, độ chính xác của vị trí, cảm biến bị nhiễm bẩn và khớp nối cơ học. Trình tự kiểm tra có cấu trúc ngăn chặn việc thay thế các bộ phận ngẫu nhiên.
Máy không khởi động hoặc đèn báo tắt
Trước tiên hãy kiểm tra cầu chì, sau đó xác nhận rằng lệnh dừng khẩn cấp đã được giải phóng. Trên các máy có cửa an toàn, hãy kiểm tra xem khóa liên động đã được gài chưa. Ba bước kiểm tra này giải quyết phần lớn báo cáo “không có điện” trước khi kỹ thuật viên được gọi.
Vị trí di chuyển hoặc cắt không chính xác
Lỗi bộ đếm hành trình hoặc bụi tích tụ trên bộ đếm có thể gây ra việc định vị không chính xác. Trước tiên hãy làm sạch quầy và khu vực đường ray xung quanh; chỉ thay thế bộ đếm nếu việc vệ sinh không khôi phục được khả năng lặp lại. Mô hình tương tự cũng áp dụng cho cảm biến hành trình trái và phải: bụi trên bề mặt cảm biến có thể gây ra các điểm dừng hoặc va chạm sai và việc vệ sinh thường sẽ khôi phục hoạt động bình thường.
Motor chạy nhưng lưỡi dao không quay
Trên các máy được dẫn động bằng dây đai hoặc khớp nối, vít trên cùng bị lỏng trên khớp nối có thể ngắt kết nối động cơ khỏi trục lưỡi dao. Sau khi tắt nguồn máy và tháo tấm chắn bảo vệ theo quy trình khóa, hãy kiểm tra khớp nối và siết vít theo mômen quy định.
Chất lượng cạnh đột nhiên xấu đi
Không thay lưỡi dao ngay lập tức. So sánh lưỡi dao mới và lưỡi dao hiện tại với vật liệu, cách lắp đặt, vị trí bảng điều khiển và phương pháp đo giống hệt nhau. Nếu lưỡi dao mới gây ra lỗi tương tự, hãy kiểm tra vật cố định, tấm đỡ và căn chỉnh. Nếu lưỡi dao mới khắc phục được khuyết điểm thì lưỡi dao đó là nguyên nhân góp phần và cần xem lại quy tắc thay thế.
Câu hỏi thường gặp
Sự khác biệt giữa V-cut và tách bộ định tuyến là gì?
Bao lâu thì nên thay lưỡi cắt?
Tại sao lưỡi dao ngừng quay trong khi động cơ vẫn chạy?
Một máy cắt PCB có thể xử lý cả bảng dày và mỏng không?
Điều gì gây ra hiện tượng lệch vị trí trong quá trình cắt lặp đi lặp lại?
Việc hút bụi có thực sự ảnh hưởng đến chất lượng vết cắt không?
Bạn đã sẵn sàng áp dụng phương pháp cắt phù hợp với thiết kế bo mạch và khối lượng sản xuất thực tế của mình chưa?
Liên hệ với chúng tôivới các yêu cầu về bản vẽ bảng, phạm vi độ dày và đường viền của bạn, đồng thời nhóm có thể giúp xác định thiết lập phân tách phù hợp trước lần cắt đầu tiên.